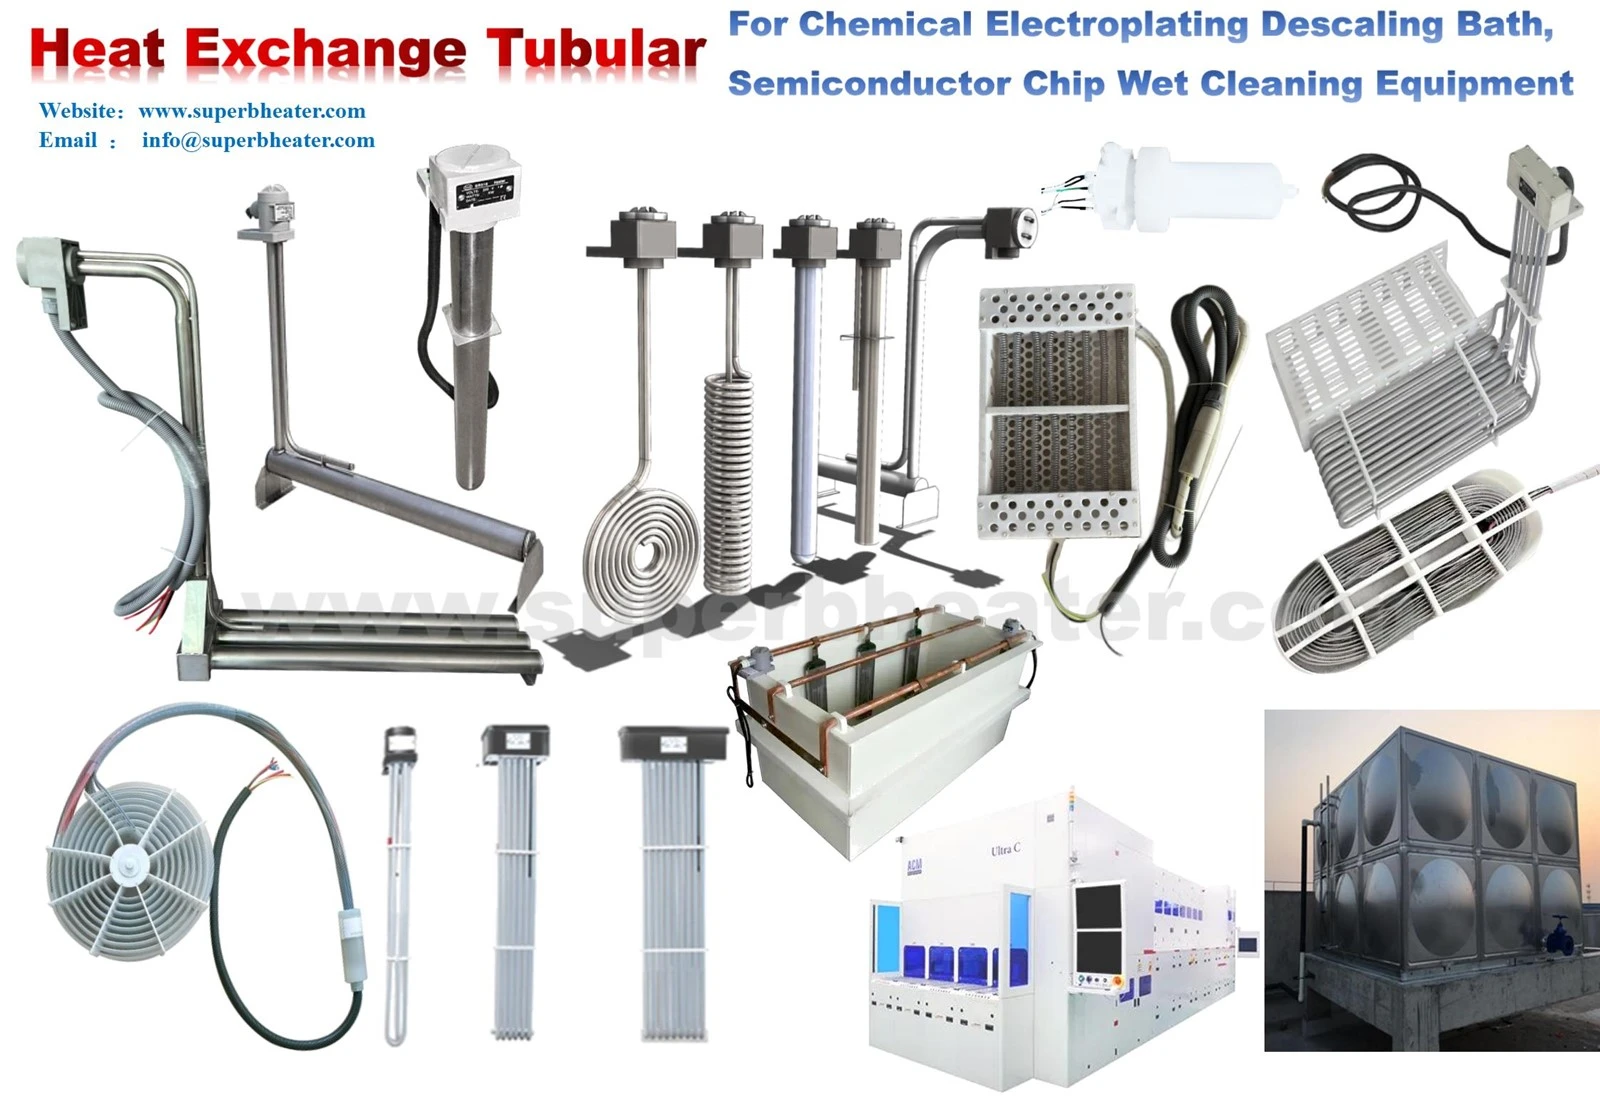


Analiza i strategija kontrole korozije slabe tačke zavarivanja titanijumskih grejnih cevi
Ostavi poruku
Najslabije strukturalne i antikorozivne veze u cijevima za grijanje od čistog titana su pozicije zavara. Prema statističkim podacima o kvarovima opreme za fermentaciju, zavari i njihove toplotno{2}}zahvaćene zone su mjesta preko 70% curenja i loma titanijumske cijevi. Primarni razlozi za povećanu učestalost oštećenja korozije zavara u odnosu na jednoličnu koroziju tijela cijevi su promjene u metalografskoj strukturi, neravnomjerno pasivno taloženje filma i zaostalo naprezanje zavarivanja. Ovaj članak istražuje temeljne uzroke ranjivosti zavara i nudi sveobuhvatne strategije prevencije i kontrole, od zavarivanja, poliranja i pasivizacije do svakodnevnog rada.
Primarni uzrok ranjivosti šava na koroziju je metalografska strukturna razlika. Metal titanijuma u blizini šava je podvrgnut brzom zagrevanju i gašenju tokom argon-lučnog zavarivanja na visokim{1}}temperaturama, što dovodi do grube zrnaste strukture i neuređenih granica zrna. Područje šava pokazuje veći nivo aktivnosti metala i manji nivo otpornosti na koroziju u poređenju sa ujednačenim finim zrnom tijela cijevi. Zavar je početno područje kvara cijele cijevi za grijanje, jer prvenstveno proizvodi mikro-udubljenje i intergranularnu koroziju pod naizmjeničnim utjecajem cirkulacije organske kiseline, kloridnog jona i CIP kiselinske-baze.
Drugi značajan faktor koji doprinosi ubrzanom kvaru je zaostalo naprezanje zavarivanja. Vlačni napon nastaje skupljanjem hlađenja šava, koje vrši kontinuiranu silu na lokalni pasivni film. Površina zavara karakteriziraju brojne mikropukotine kao posljedica nesposobnosti krhkog filma titanijum oksida da izdrži dugotrajno-cikliranje naprezanja. Oštećenje spoja od korozije naprezanjem nastaje kada korozivni medij prodre kroz defekte fisura i erodira matricu. Mikropukotine se progresivno šire i na kraju prodiru u zid cijevi tokom dugotrajnog-termičkog ciklusa proizvodnje.
Defekti zavara se dodatno pogoršavaju nerazumnim tretmanom nakon{0}}varenja. Mnoge gotove cijevi održavaju oštro podrezivanje, pojačanje zavara i boju oksida zavarivanja bez potrebe za poliranjem. Mrtve zone ispod -korozijske zone nastaju kao rezultat zaostalog kamenca i stagnacije mjehurića uzrokovanih neravnom površinom tokom rada. Dodatno, nedosljedan potencijal između šava i tijela cijevi rezultat je nepotpune lokalne pasivizacije zavara, što je ubrzalo eroziju zavara i izazvalo galvansku koroziju unutar iste cijevi.
Nedostatak starenja zavara je pogoršan neadekvatnim radnim parametrima. Tanki pasivni film zavarenih spojeva će se prvenstveno oštetiti pregrijavanjem velike snage-prilikom pokretanja, previsokom temperaturom čišćenja i dugotrajnim-kvašenjem kiselinom. Područje zavara je stalno u-korozijskom stanju visokog rizika zbog kontinuiranog lokalnog habanja i gubitka filma uzrokovanog akumulacijom mjehurića na gornjem luku zavara i potpornim ekstruzionim trenjem.
Standardizirana potpuna{0}}kontrola procesa mora biti implementirana kako bi se eliminisali rizici slabih tačaka zavarivanja. Da bi se spriječila oksidacija šava i kontaminacija dušikom tokom procesa zavarivanja, treba koristiti samo dvostranu zaštitu od argona-visoke čistoće-, što rezultira formiranjem srebrno-bijelog šava bez plavih i crnih oksidacijskih slojeva. Kako bi se iskorijenili podrezi, pojačanje i oštri uglovi, svi zavari moraju biti polirani do glatkog prijelaza luka nakon zavarivanja. Ovaj proces vraća ujednačenu ravnost površine koja je u skladu s tijelom cijevi.
Područja zavarivanja zahtijevaju poboljšanu ciljanu obradu pasivacije. Izvršite lokalnu sekundarnu pasivizaciju na zavarenim spojevima kako biste popravili potencijalne defekte i izbalansirali potencijalnu razliku između zavara i tijela cijevi nakon ukupne pasivacije. Kako biste spriječili pregrijavanje i dugotrajnu-eroziju kiselinom zavarenih spojeva, rigorozno regulirajte gustinu snage grijanja i parametre čišćenja tokom svakodnevnog rada. Da biste identifikovali rane defekte mikropukotina, koncentrišite se na otkrivanje debljine zida zavara i nedostataka vrtložne struje tokom rutinskog održavanja.
Ukratko, zavareni spojevi su suštinski slabe tačke protiv korozije titanijumskih grijaćih cijevi. Preferencijalni kvar od korozije rezultat je strukturnih razlika, zaostalog naprezanja i nepotpunog tretmana nakon -zavara. Standardizacija zaštite od zavarivanja, glatko poliranje, poboljšana pasivacija i ciljana detekcija mogu značajno poboljšati stabilnost zavara, efikasno ublažiti rizik od curenja i produžiti ukupni vijek trajanja sklopova titanijumskih grijaćih cijevi u fermentacijskim radionicama.